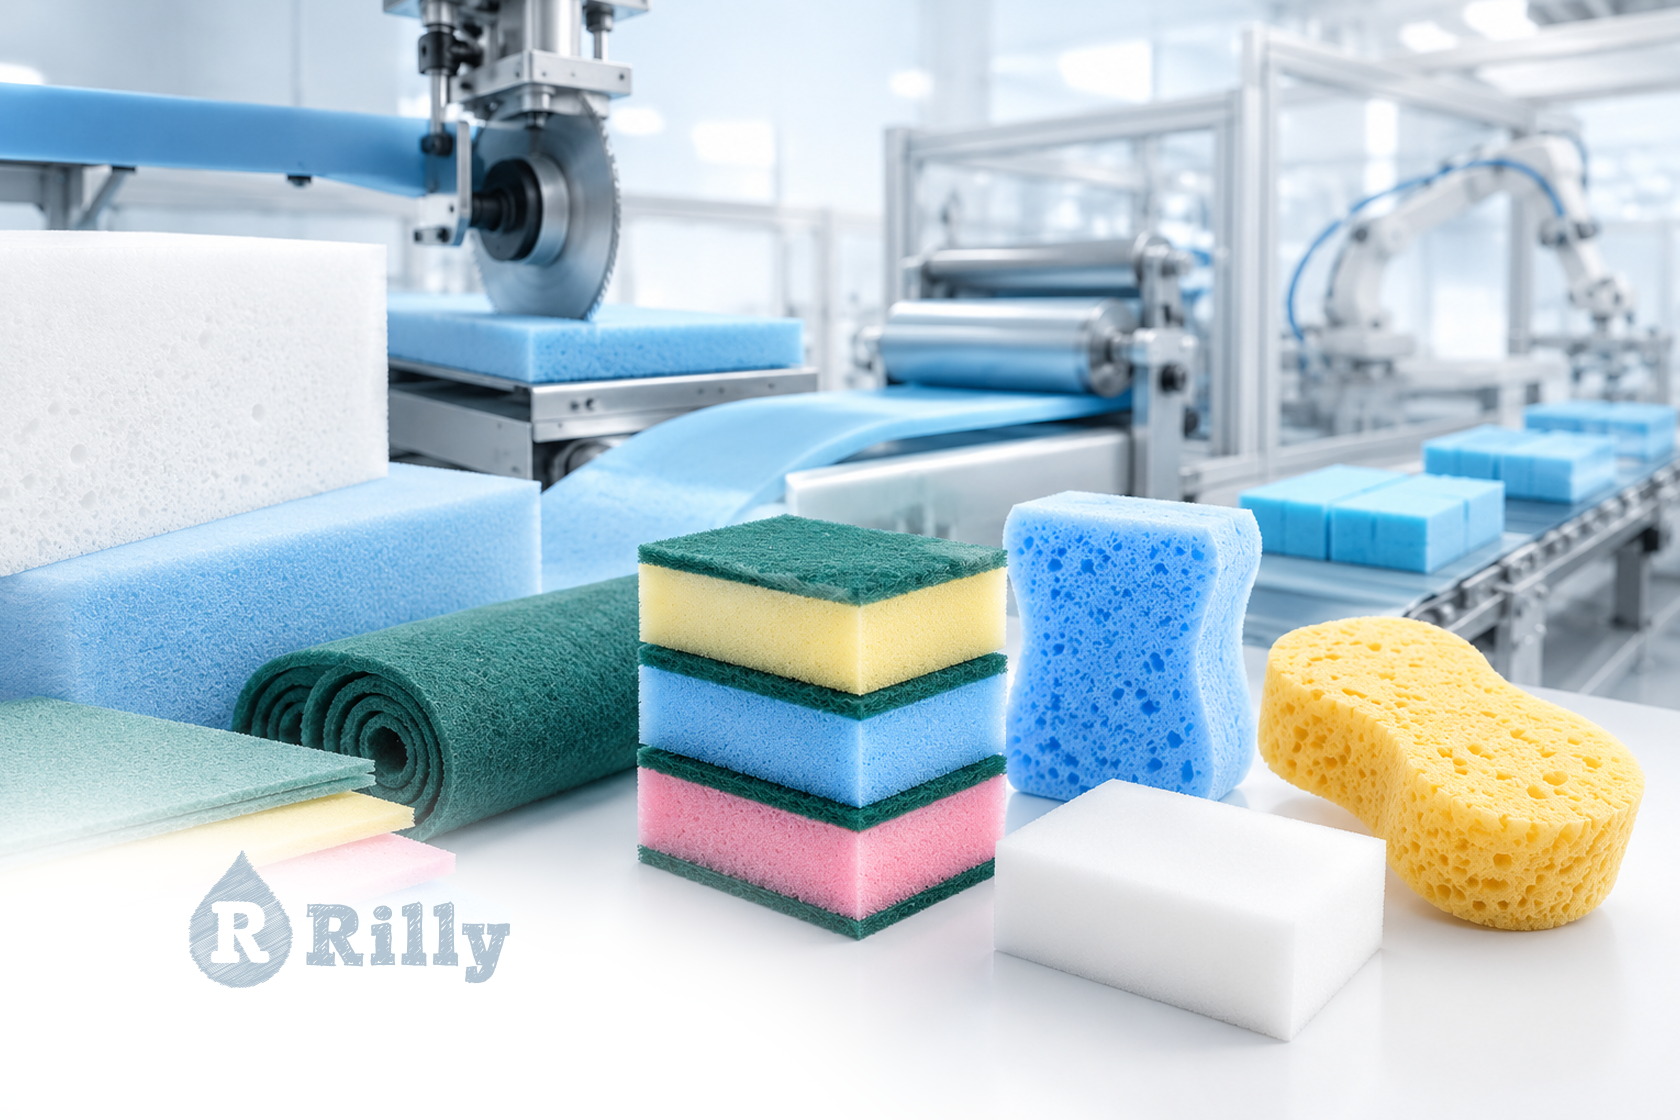
Губка выглядит простым изделием, но её свойства зависят от состава сырья, структуры пор, качества склейки, точности резки и упаковки. Современное производство губок представляет собой последовательный технологический процесс с обязательным контролем параметров на каждом этапе.
Основные виды губок
Конструкция губки определяется назначением и типом поверхности.
Наиболее распространены:
Наиболее распространены:
- губки для мытья посуды — однослойные или комбинированные изделия из пеноматериала и абразивной фибры;
- хозяйственные губки для кухни, ванной комнаты, сантехники и мебели;
- автомобильные губки увеличенного размера, рассчитанные на удержание большого объёма воды и шампуня;
- губки для тела, в которых важны мягкость, пенообразование и комфорт при контакте с кожей;
- детские губки и мочалки специальной формы;
- профессиональные изделия для HoReCa, клининга, пищевых производств и технических задач;
- специализированные губки для нанесения составов, полировки и очистки отдельных видов покрытий.
Даже похожие внешне изделия отличаются плотностью материала, пористостью, размером ячеек, толщиной слоёв, жёсткостью рабочей поверхности и стойкостью клеевого соединения.
Какое сырьё используется для изготовления губок
Пенополиуретан
Основой большинства изделий служит пенополиуретан (ППУ), который часто называют поролоном. Это эластичный ячеистый материал. Он впитывает воду, удерживает моющее средство, сжимается в руке и восстанавливает форму после нагрузки.
При выборе ППУ учитывают:
- плотность материала;
- общую пористость;
- размер и открытость ячеек;
- упругость;
- сопротивление разрыву;
- остаточную деформацию после сжатия;
- совместимость с водой и бытовой химией;
- равномерность цвета и структуры.
Для кухонных губок обычно применяется мелко- или среднепористый ППУ. Автомобильные модели часто изготавливают из материала с более крупными ячейками. Макропоры хорошо принимают воду и пену, а твёрдые частицы легче вымываются из структуры при ополаскивании.
Предприятие может закупать ППУ в виде блоков или листов и перерабатывать его в готовые изделия. Сам блочный пенополиуретан получают в результате химического вспенивания компонентов. Классическая экструзия не является основным способом формирования обычного эластичного блочного ППУ.
Абразивная фибра
Жёсткую сторону комбинированной губки образует абразивная фибра. Это объёмный нетканый материал из синтетических волокон и связующего. В структуре могут находиться минеральные абразивные частицы.
Рабочие свойства фибры зависят от её толщины, плотности волокон, зернистости, упругости и устойчивости к воде. Мягкие варианты подходят для повседневного мытья. Фибра повышенной жёсткости удаляет стойкий налёт и нагар, но может повредить антипригарные, полированные, акриловые, лакированные и другие деликатные поверхности.
При производстве отдельных нетканых материалов волокна могут формироваться методом экструзии полимера через фильеры. Экструзионные технологии также используются при выпуске части упаковочных плёнок. Готовую губку при этом не выдавливают из экструдера: её получают путём резки, ламинации, склейки и вырубки листовых материалов.
Клеевые системы и дополнительные материалы
Для соединения ППУ и фибры применяется полиуретановый клей или другая совместимая клеевая композиция. Соединение должно выдерживать воду, сжатие, изгиб и контакт с моющими средствами. Избыток клея повышает себестоимость, делает шов жёстким и может ухудшить восстановление формы.
В отдельных технологиях применяется термосклейка. Слои соединяются под действием температуры и давления с использованием термоактивируемого компонента. Режим выбирают по составу фибры и ППУ: перегрев деформирует материал, а недостаточная температура снижает прочность соединения.
Также в производстве могут использоваться микрофибра, сетчатые полимеры, текстиль, махровая ткань, нити, эластичные ленты, красители, этикетки и упаковочная плёнка.
Этапы производства губок
1. Разработка технического задания
Перед запуском партии определяют назначение изделия, форму, размеры, цвет, плотность и толщину ППУ, жёсткость фибры, способ соединения слоёв, количество губок в упаковке и требования к маркировке.
Для продукции под собственной торговой маркой дополнительно согласуют дизайн, штрихкод, транспортную тару, требования торговой сети или маркетплейса. Нестандартная форма может потребовать изготовления отдельной оснастки.
2. Входной контроль сырья
ППУ проверяют по толщине, плотности, упругости, цвету, равномерности ячеек и отсутствию дефектов. Фибру оценивают по толщине, жёсткости, однородности и прочности. Для клея контролируют срок годности, вязкость и условия хранения.
Небольшое отклонение в характеристиках сырья отражается на всей партии. Слишком мягкий ППУ плохо держит форму, чрезмерно плотный требует больших усилий при сжатии, а неоднородная фибра очищает поверхность неравномерно.
3. Раскрой пенополиуретана
Блоки или листы подаются на резательный станок. Материал делят на пласты нужной толщины, полосы и заготовки. Качество зависит от точности подачи, остроты ножа и правильной фиксации мягкого материала.
На производстве применяют горизонтальные и вертикальные станки, ленточные ножи, дисковые системы и продольно-поперечные резательные модули. Для крупной серии раскрой включается в автоматическую линию производства губок для мытья посуды.
4. Подготовка фибры и нанесение клея
Рулонную или листовую фибру выравнивают и режут по формату. Она должна подаваться без складок и перекосов. Затем на один из материалов равномерно наносится клей.
На небольшом участке состав может наноситься валом или дозатором. Автоматическая клеевая станция поддерживает стабильный расход, скорость подачи и ширину нанесения. Это снижает разброс между изделиями и положительно влияет на рентабельность.
5. Ламинация
Ламинация — соединение ППУ и абразивного слоя в единое полотно. Материалы совмещают и пропускают через прижимные валы или прессующую секцию. Давление должно обеспечить контакт по всей площади, но не привести к постоянному сжатию пены.
При термосклейке линия дополнительно включает нагревательную зону и контроль температуры. После соединения материал выдерживают до набора технологической прочности.
6. Резка на отдельные изделия
Ламинированное полотно сначала режут на полосы, затем на отдельные прямоугольные губки. В автоматической линии подача, резка и счёт синхронизированы. Направляющие и датчики уменьшают смещение заготовок.
Для обычных прямоугольных изделий достаточно точной продольной и поперечной резки. Сложные контуры формируются методом вырубки.
7. Вырубка фигурных губок
Вырубной пресс позволяет за одно движение получить изделие заданной формы. В оборудование устанавливается матрица для вырубки с режущим контуром.
Так производятся:
- губки с боковыми выемками для пальцев;
- круглые и овальные изделия;
- детские фигурные модели;
- автомобильные губки сложной формы;
- продукция под СТМ с индивидуальной геометрией.
Изношенная матрица мнёт края и оставляет непрорезанные участки, поэтому оснастку регулярно проверяют и обслуживают.
8. Сортировка и комплектация
После резки удаляются обрезки. Заготовки проверяются визуально и сортируются. Браком считаются перекошенные слои, непроклеенные участки, повреждённые края, загрязнения и отклонения по размеру.
Годные изделия объединяются в наборы по количеству, цветам и расположению слоёв. Для прозрачной упаковки особенно важен одинаковый внешний вид продукции.
9. Упаковка
Наборы упаковывают вручную, на полуавтоматах или на линии флоу-пак. Такая машина оборачивает продукт плёнкой, формирует продольный шов, запаивает торцы и отделяет готовую упаковку.
Другие варианты:
- прозрачный пакет с бумажной этикеткой;
- термоусадочная плёнка;
- коробка или лоток;
- компрессионная упаковка;
- групповая транспортная тара.
При настройке учитывают размеры набора, допустимое сжатие ППУ, толщину плёнки и температуру запайки. Слишком плотная упаковка деформирует изделие, а слабый шов ухудшает товарный вид и сохранность партии.
Оборудование для производства губок
Базовый комплект оборудования включает:
- Станки для раскроя ППУ;
- Машины для резки фибры;
- Клеенаносящие станции;
- Ламинирующие и прижимные модули;
- Участки стабилизации клеевого соединения;
- Продольно-поперечные резательные станки;
- Вырубные прессы и матрицы;
- Конвейеры и накопительные столы;
- Упаковочные машины;
- Измерительное и испытательное оборудование.
Оборудование для производства губок для мытья посуды подбирается по объёму и ассортименту. Полуавтоматическая схема удобна при частой смене форм и небольших партиях. Автоматическая линия производства губок для мытья посуды эффективна при стабильной высокой загрузке: она сокращает ручные операции, повышает повторяемость размеров и снижает расход клея.
Однако паспортная скорость не равна фактической экономике. На рентабельность влияют загрузка линии, время переналадки, стоимость матриц, количество отходов, обслуживание, ассортимент и простои. Для небольших серий гибкое оборудование иногда выгоднее полностью автоматического комплекса.
Специфика выпуска автомобильных и специализированных губок
Автомобильная губка контактирует с чувствительным лакокрасочным покрытием. Для кузова выбирают мягкий материал без абразивного слоя. Крупные открытые ячейки удерживают воду и шампунь, а загрязнения легче вымываются при ополаскивании.
Крупнопористая структура не гарантирует безопасность сама по себе. Автомобиль необходимо предварительно промыть, губку — часто ополаскивать, а для кузова, нижних элементов и дисков использовать разные изделия. Фибра, подходящая для посуды, не предназначена для ЛКП.
Направление «губки автомобильные для салона: производство» включает разные продукты. Для пластика важны мягкость и равномерное распределение состава, для текстиля — активное пенообразование, для нанесения защитных средств — мелкопористая структура и удобная форма.
К специализированным изделиям относятся также губки для сантехники, профессиональных кухонь, стеклокерамики, нанесения полиролей, ухода за телом и детского купания. Для каждого назначения подбирается отдельное сочетание пористости, плотности, формы и рабочей поверхности.
Упаковка и контроль качества
Контроль качества проводится на всех стадиях.
Проверяются:
Проверяются:
- размеры и геометрия;
- плотность и толщина ППУ;
- равномерность пор;
- прочность соединения слоёв;
- состояние краёв;
- внешний вид и цвет;
- количество изделий в наборе;
- качество швов упаковки;
- читаемость маркировки;
- соответствие утверждённому образцу.
Для проверки склейки применяются испытания на отрыв и многократный изгиб. При необходимости оцениваются водопоглощение, восстановление формы, износ и совместимость с типовыми моющими средствами.
Требования закрепляются в технической документации. Производитель может работать по применимому ГОСТ или выпускать изделие по собственным ТУ. Стандарт выбирается по назначению и материалу продукции, а не только по похожему названию.
Производство губок для мытья посуды в России
Производство губок для мытья посуды в России ориентировано как на массовый выпуск стандартных наборов, так и на заказы торговых сетей и владельцев СТМ. Крупным покупателям важны стабильные партии, региональным дистрибьюторам — широкий ассортимент, а собственным торговым маркам — индивидуальные размеры, цвет, форма, комплектация и упаковка.
Для легальной работы недостаточно приобрести резательный станок и упаковочную машину. Предприятию нужны техническая документация, прослеживаемость сырья и партий, производственный контроль, корректная маркировка и определение применимой формы оценки соответствия.
Единого набора обязательных сертификатов для всех губок нет. Требования зависят от кода продукции, состава, назначения, возрастной категории и заявленных свойств. Обычная хозяйственная губка, детская мочалка и изделие с антибактериальным заявлением могут оформляться по разным правилам. Решение принимается по действующим перечням с участием профильного специалиста или аккредитованного органа.
Экологические аспекты и тренды
Основная экологическая задача предприятия — сократить отходы без ухудшения качества. Для этого применяются оптимизированные карты раскроя, многоместные матрицы, точное дозирование клея и упаковка подходящего размера.
Актуальные направления:
- Раздельный сбор обрезков ППУ и фибры;
- Снижение массы упаковки;
- Использование чистых производственных отходов в допустимых технологией продуктах;
- Увеличение срока службы губки;
- Сокращение расхода энергии и клея;
- Применение переработанного сырья там, где это безопасно и нормативно допустимо;
- Проектирование упаковки, которую проще сортировать.
Экологичность оценивается по всему жизненному циклу изделия: сроку службы, расходу воды и моющего средства, объёму упаковки, логистике и возможности переработки.
Производство губок Rilly
Rilly выпускает губки для посуды, автомобильные губки, изделия для тела, детские губки и мочалки, а также продукцию под собственной торговой маркой заказчика. Можно выбрать готовое решение из действующей матрицы или согласовать индивидуальные размеры, форму, цвет, плотность, толщину, материалы, комплектацию и упаковку.
Производство работает в рамках системы менеджмента качества ISO 9001. Технические характеристики сырья и готовой продукции контролируются на разных этапах. Для СТМ-проектов согласуются назначение изделия, образец, макет, маркировка, количество единиц в упаковке и условия поставки.
Формат White Label подходит для быстрого запуска стандартного продукта в упаковке заказчика. Private Label предполагает более глубокую индивидуализацию формы, состава и позиционирования.
Частые вопросы
Сколько времени занимает полный цикл производства партии?
Срок зависит от объёма, наличия сырья, сложности формы, способа склейки и упаковки. Стандартная партия из складских материалов производится быстрее, чем изделие, для которого нужны новая матрица, тестовый образец и согласование упаковки. Полный цикл включает подготовку, производство, стабилизацию соединения, контроль и комплектацию.
Какое минимальное помещение требуется для линии?
Универсальной площади нет. Необходимо разместить зоны хранения сырья, резки, склейки, выдержки, упаковки, готовой продукции и отходов. Учитываются габариты оборудования, безопасные проходы, вентиляция, пожарные требования и внутренняя логистика. Полуавтоматический участок занимает меньше места, чем автоматическая линия с поточной упаковкой.
Какие сертификаты обязательны для производства губок в РФ?
Комплект документов определяется отдельно для каждой категории. Может потребоваться декларация, свидетельство о государственной регистрации, подтверждение отсутствия продукции в обязательных перечнях или другой документ. Детские и специализированные изделия проверяются отдельно. Во всех случаях нужны техническая документация, корректная маркировка и документы на сырьё.
Как автоматизация влияет на себестоимость?
При высокой загрузке автоматизация снижает долю ручного труда, расход клея и процент брака. Себестоимость единицы уменьшается за счёт скорости и повторяемости. При малых партиях выгоду могут сократить переналадка, обслуживание и простой линии.
Можно ли использовать автомобильные губки для посуды?
Не рекомендуется. Автомобильное изделие отличается размером, плотностью и назначением. Тем более нельзя переносить губку после мойки машины на кухню. Для посуды следует использовать продукт, прямо предназначенный для этой задачи.